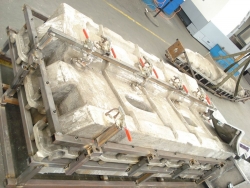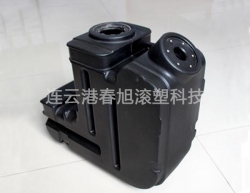
军工包装箱滚塑模具,高要求产品模具怎么做
发布日期:2026-09-28 作者: 点击:
一、军工箱模具的核心难点
1. **壁厚一致性要求高**:箱体转角、边角不能偏薄,否则跌落测试失效;模具受热不均,很容易造成局部壁厚偏差。
2. **密封槽、卡扣、安装嵌件精度高**:箱口密封面、卡槽、预埋螺母座,尺寸公差要求严格,分型线位置不能落在密封面上。
3. **产品表面不能有气孔、砂眼、凹陷**:缺陷会降低箱体强度,还会影响防护性能。
4. **反复高低温生产,模具稳定性要强**:长期冷热循环,模具不能变形、开裂。
5. **脱模顺畅,不损伤产品边缘**:箱体密封唇、薄壁位置容易粘模,模具表面处理要到位。
二、模具材质怎么选
军工包装箱几乎不建议普通钢板模,优先铝模:
1. **CNC 加工铝模()**
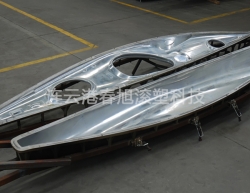
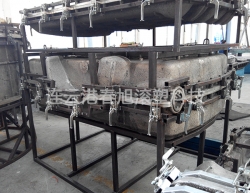
优点:尺寸精度高,可精细加工密封槽、卡扣结构;导热均匀,产品壁厚稳定;表面可抛光,不易产生气孔;模具长期量产不易变形。
适用:批量稳定、尺寸精度高、外观和力学性能有检测标准的军工包装箱。
2. **铸铝模(备选)**
优点:成本低于 CNC 铝模,大件箱体模具性价比尚可。
缺点:铸件容易存在气孔、疏松,精加工工作量大;复杂密封结构很难做到高精度。
适用:结构简单、公差要求相对宽松的配套箱体。
小结:只要涉及密封、跌落、高低温环境测试的军工包装箱,优先选用**CNC 整体铝模**。
三、模具设计要点(军工箱专属)
1. **分型线规划**
分型面尽量避开箱体密封面、受力关键区域,减少飞边。飞边位置如果在密封槽,后期打磨会破坏平面度,直接导致漏水漏气。多采用对开模,带定位销,保证上下模合模重复定位精度。
2. **排气系统**
军工箱边角多、腔体深,排气孔数量、位置要准确布置。排气孔太小会缺料、凹陷;太大则会留下明显排气痕,影响产品强度。采用细孔排气 + 透气钢局部辅助排气方案。
3. **预埋嵌件结构**
箱体需要预埋铜螺母、金属固定座,模具上要做可拆卸嵌件座,定位牢固,生产过程不位移。嵌件底座要考虑隔热,防止塑料包裹不良、出现空隙。
4. **加热与冷却结构**
模具内置流道,可控冷却。滚塑成型中,箱体转角位置容易积料或者薄料,依靠均匀控温来稳定壁厚。大批量生产需要带冷却通道,缩短周期,同时降低热应力带来的模具变形。
5. **拔模斜度与表面处理**
合理设计拔模角度;模腔做抛光 + 脱模涂层处理,防止粘模。箱体薄壁唇口位置,粘模容易造成撕裂。
四、加工与生产管控要点
1. 3D 图纸阶段同步模流分析,预判转角壁厚、积料、缺料风险,提前修改产品和模具结构。
2. CNC 精加工后,做时效去应力处理,减少模具后续冷热循环产生形变。
3. 模具装配完成后,进行试模首件检测:尺寸测量、壁厚检测。首件样品还要配合客户做跌落、防水等型式试验。
4. 模具标识、公差记录、试模报告完整存档,满足配套项目资料要求。
五、试模与验收标准
军工类项目,模具交付不等于结束,看试模样品:
- 箱体各位置壁厚在图纸公差范围内;
- 密封平面平整,无明显凹陷、气孔;
- 嵌件无松动、包胶完整;
- 产品脱模无撕裂、裂纹;
- 连续多模生产,产品尺寸一致性稳定。
试模不合格,需要优化模具排气、局部修整型腔,不能直接量产。
六、总结
军工包装箱滚塑模具核心就是:**高精度铝模基材 + 优化分型与排气设计 + 可控冷热系统 + 首件型式试验验证**。
普通滚塑模具只做出外形;军工配套模具要保障产品力学性能、密封性能稳定,前期设计和试模环节投入更大。