滚塑和注塑有什么区别?怎么选更合适
发布日期:2026-11-12 作者: 点击:
滚塑和注塑有什么区别?怎么选更合适
一、核心原理不一样
**注塑**:把塑料颗粒高温熔融,高压注入闭合模具型腔,保压冷却成型。
特点:高压充模,原料快速填满型腔,适合大批量小件。
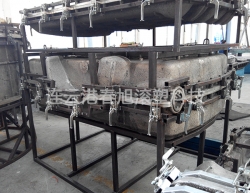
**滚塑(旋转成型)**:把塑料粉末倒入模具,模具沿双轴旋转、同时加热,粉料靠重力均匀熔融附着在模具内壁,之后冷却脱模。
特点:无高压,依靠旋转挂料,做中空一体件为主。
二、关键维度对比
1. **产品结构**
注塑:实心件、薄壁件、复杂结构、带卡扣 / 筋位、多曲面小件都擅长;中空件一般需要对拼焊接,有接缝。
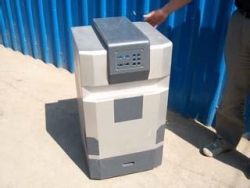
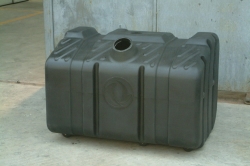
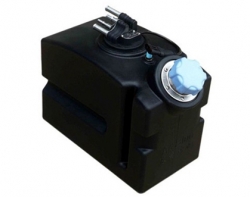
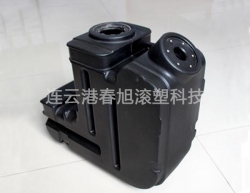
滚塑:主打**大型、无缝中空制品**,一体成型,没有拼接缝;内部结构简单,很难做细小卡扣、复杂筋条。
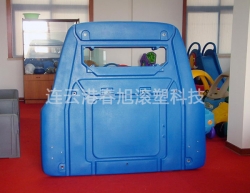
举例:塑料外壳、配件、外壳卡扣件→注塑;储罐、水箱、浮筒、防护箱、大型壳体→滚塑。
2. **模具成本与开模周期**
注塑:钢模为主,模具贵、加工周期长;模具承压高,结构复杂。
滚塑:大多铝合金模具,也有钢模;**模具成本远低于注塑**,开模更快,修改模具也方便。
3. **起订量(非常关键,采购选型)**
注塑:适合**大批量**,起订量高。模具成本高,量少摊下来单价很贵,小批量不划算。
滚塑:**小批量友好**,几十件、几件都可以做,适合定制、非标、新品打样。
4. **壁厚控制**
注塑:壁厚偏薄,壁厚不均匀容易缩水、凹陷;厚壁件冷却周期很长,成本飙升。
滚塑:壁厚可以自由加厚,5–20mm 甚至更厚都容易实现,壁厚均匀性靠转速、温度调控;适合需要抗冲击、耐腐的加厚件。
5. **原料选择**
注塑:PE、PP、ABS、PC、尼龙等粒料,可选材料范围广。
滚塑:以**滚塑级 PE 粉末**为主(LLDPE 居多),也有改性 PE、阻燃、防静电、抗 UV 料;材料种类比注塑少,大多是粉料。
6. **生产周期**
注塑:单件成型快,几十秒到几分钟,量产效率高。
滚塑:加热 + 旋转 + 冷却,单批次周期长,几十分钟甚至一小时以上,单件生产慢。
7. **成品性能**
注塑:内应力大,大件容易变形;拼接中空件接缝位置容易开裂渗漏。
滚塑:成型无高压,制品内应力很小,不容易应力开裂;一体无缝,防渗性能好,抗冲击优良。
8. **成本逻辑**
注塑:模具贵,单件便宜,量大越划算。
滚塑:模具便宜,单件单价偏高,量小、大件、中空件时优势明显。
三、怎么选?选型判断口诀
✅ 优先选【注塑】,满足下面任意多条:- 产品小、结构复杂,有卡扣、螺丝柱、加强筋
- 订单量大,几千上万件长期量产
- 想要薄壁、外观精细,表面纹路多
- 实心塑料件、小型外壳配件
✅ 优先选【滚塑】,满足下面任意多条:
- 大型中空容器:水箱、储罐、浮体、防护箱
- 要求一体无缝、防渗漏
- 小批量定制、非标尺寸、经常改尺寸
- 需要加厚、抗冲击、户外耐老化
- 预算有限,不想投入高额模具费
四、常见误区提醒
1. 不是滚塑就一定比注塑结实:同等材料下,滚塑厚壁优势明显;薄壁小件,注塑更合适。
2. 滚塑不能做复杂内部结构,不要拿注塑的复杂图纸直接给滚塑厂。
3. 注塑中空件是两半焊接,焊缝是薄弱点;盛装液体、化工介质优先滚塑一体成型。
五、结尾总结
简单一句话:**小件复杂、大批量选注塑;大型中空、无缝防渗、小批量定制选滚塑。**