滚塑成型对模具的要求,为什么复杂异形件优先选滚塑
发布日期:2026-11-06 作者: 点击:
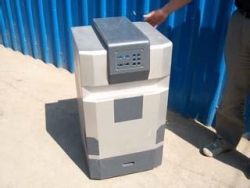
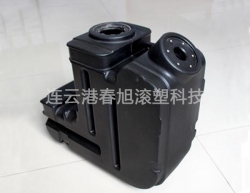
滚塑成型,也叫旋转成型,依靠模具双向旋转、受热让塑料粉料熔融附着在模腔内壁,冷却后成型中空制品。它的成型原理和注塑、吹塑完全不同,所以对模具有着一套专属要求,也正是这些特点,让很多复杂异形大件优先选择滚塑。
一、滚塑成型对模具的核心要求
1. **传热性能要好**
滚塑是外部加热、热量透过模具壁传给内部塑料粉末。优先选用铝合金模具,导热快、受热均匀;钢制焊接模具导热慢,适合低要求、低成本产品。模具壁厚要均匀,避免局部过热、制品壁厚不均、烧焦。
2. **结构尽量便于开合、分型合理**
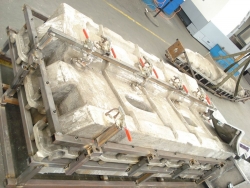
滚塑模具大多是对开或者多瓣组合结构,分型面要避开外观关键面。异形件需要拆分模瓣,保证脱模顺畅;深腔、倒扣结构,只要模具可以拆瓣,就能实现,不像注塑强脱模受限很大。
3. **排气设计必不可少**
模具加热时,腔内空气受热膨胀;冷却时内部形成负压。开设排气孔,防止模具鼓胀变形、制品吸瘪、鼓包。排气孔位置一般选在隐蔽位置,搭配透气塞,防止粉料漏出。
4. **足够的结构刚性,防止高温变形**
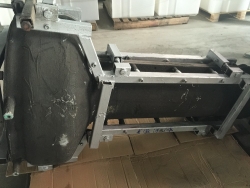
模具在烘箱内反复受热,大型模具要加装支撑骨架、工装加强筋。如果刚性不足,高温下模具变形,直接导致产品尺寸超差、合模缝隙溢料。
5. **内表面光洁,脱模处理到位**
模腔内壁光洁度直接决定产品外观,可抛光、喷砂;按需喷涂脱模剂或者做特氟龙涂层,减少粘模。
注意:滚塑模具不需要承受高压!这是和注塑模具的区别,注塑需要锁模高压,模具要很厚、强度高。
6. **密封要求**
合模面要平整,加装密封条,控制溢料,减少后续修边工作量。
二、为什么复杂异形件优先选滚塑成型
1. **无高压成型,模具成本低很多**
滚塑成型过程模腔内压力很低,模具不需要承受巨大压力。哪怕是大尺寸、异形、曲面、深腔产品,模具不用厚重加固,开模成本远低于注塑。很多大件如果做注塑,模具造价会翻几倍甚至十几倍。
2. **轻松做一体中空、复杂曲面**
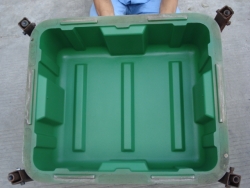
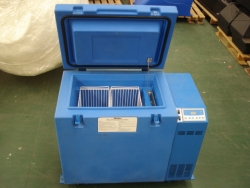
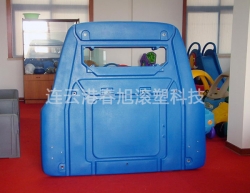
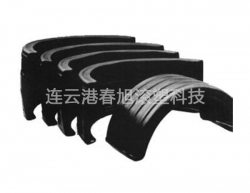
滚塑可以一体成型中空结构,不用后期拼接焊接。带弧形、不规则曲面、大弧度、变径壳体、异形浮体、箱体外壳,都可以通过分瓣模具实现,还可以预埋螺母、嵌件、加强筋一体成型。
3. **壁厚可控,可做厚壁、均匀壁厚**
通过调整粉料投放量、加热时间,灵活调整产品壁厚,大件也能做到壁厚相对均匀,不容易出现注塑常见的缩水、熔接痕问题。
4. **产品尺寸上限高,适合大型异形件**
水箱、大型浮体、设备外壳、方舱壳体、船艇外壳这类超大异形件,注塑机很难容纳,模具成本和设备门槛高,滚塑是更合适的方案。
5. **小批量友好,改款灵活**
异形非标件很多订单量不大,滚塑模具修改、补焊、改型腔相对简单,试模成本低,适合定制化异形产品。