滚塑模具生产工艺流程及关键注意事项
发布日期:2026-09-22 作者: 点击:
滚塑模具生产工艺流程及关键注意事项
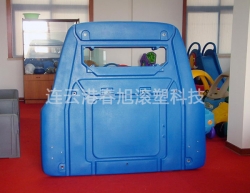
滚塑模具属于低压成型模具,和注塑模具工艺差异很大,核心不是高压锁模,而是型腔成型、结构防变形、导热均匀、排气设计。一套合格滚塑模具从图纸到交付,有着完整的制作流程,每一步都会直接影响后续滚塑生产的成品良率。
一、滚塑模具完整生产工艺流程
1. 产品图纸分析与模具设计
拿到滚塑产品图纸后,工程师先评估产品结构:判断倒扣、转角、壁厚,确定分模位置。
计算塑料收缩率(PE 常用 2%~3%),型腔尺寸预先放大;设计模具加强框架、合页、锁扣、排气孔位置;绘制模具 3D 结构图纸,确认模具壁厚、吊耳、测温点等配件布局。图纸确认无误后,方可进入加工环节。
2. 模具型腔成型
根据选定材质,型腔加工方式不一样:
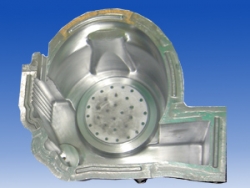
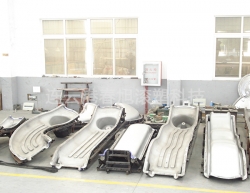
- **铸铝模具**:制作木模 / 泡沫模,进行砂铸或者精铸,浇筑得到模具毛坯型腔,之后进行去毛刺、清砂处理。
- **钢模(钢板焊接模)**:钢板激光下料、折弯,分片拼接,通过焊接方式拼出产品内腔轮廓。
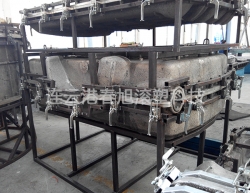
3. 加装外部加强框架
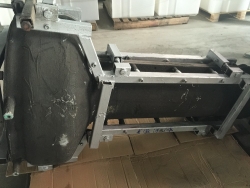
在模具外壁焊接加强筋、支撑框架。模具会反复承受高温冷热循环,没有加强结构,易受热鼓包、变形,这一步是很多低价模具容易偷工减料的地方。
4. 型腔焊接与打磨修整
钢模处理焊缝,铸铝模处理铸造缺陷。所有内腔焊缝打磨平整,去除焊瘤、尖角、毛刺。内腔任何凸起瑕疵,都会直接复刻在滚塑产品表面。尖角位置还要做圆角过渡,防止滚塑粉料堆积、产品壁厚不均。
5. 型腔表面处理
根据客户产品外观要求做表面工艺:
哑光产品:内腔喷砂处理
- 亮面产品:型腔抛光
- 带纹理产品:做皮纹蚀刻
表面处理完成后,清理内腔粉尘、油污。
6. 配件装配
安装合页、快速锁扣、吊耳、排气嘴;大型模具加装测温接头。排气组件是滚塑模具专属配件,不可省略。装配完成后开合试模,检查合模缝隙是否均匀。
7. 试模检测与修模
模具上机进行滚塑试生产。检测成品尺寸、壁厚、表面缺陷、飞边情况。
如果出现凹陷、鼓泡、厚薄不均、分模线飞边过大等问题,回厂针对性修模,调整型腔或者排气结构。
8. 模具验收打包交付
试模合格后,清理整套模具,做防锈保护,标记模具编号,打包交付客户,同步提供模具使用保养建议。
二、生产制作关键注意事项
1. 收缩率预留不能一刀切
不同塑料原料收缩率有差别,PE 常规 2~3%。产品尺寸越大,收缩带来的误差越明显。设计阶段要结合产品壁厚、结构综合取值,单纯套用固定数值,成品尺寸大概率不合格。
2. 排气设计是重中之重
滚塑加热时模内空气膨胀,冷却形成负压。排气孔位置、孔径要合理。排气孔不要放在产品外观面;孔径不能太小,容易被粉料堵塞;排气不畅会引发产品鼓泡、凹陷,严重时模具被负压吸变形。
3. 分模线设计优先考虑外观
分模面尽量放在产品非外观区域。分模面贴合面要加工平整,合模间隙均匀。间隙过大,生产会产生大量飞边,增加后续修边人工成本;分模位置不合理,还会造成产品脱模困难。
4. 模具壁厚均匀,兼顾导热与强度
铝模、钢模都要控制壁厚均匀。壁厚相差太大,模具受热快慢不一致,产品局部厚薄不均。铝模导热好,适合外观件;钢模导热差,壁厚设计要预留导热余量,必要时增加导热翅片提升加热效率。
5. 加强框架严禁偷减
模具反复高温循环,热胀冷缩持续作用。尤其是大尺寸滚塑模具,外部加强筋、支撑框架一定要到位。省掉加强结构,短期能用,多次生产后型腔变形报废。
6. 内腔杜绝尖角、死角
模具内转角位置尽量做 R 角。尖锐死角会造成滚塑粉料堆积,成型后产品局部壁厚超标,还容易产生应力集中,产品使用时容易开裂。
7. 配件选材适配高温环境
合页、锁扣长期在高温环境下开合,普通配件容易变形卡死。配件选型要耐高温,开合顺畅,锁扣受力均匀,避免局部受力造成合模缝隙变大。
8. 试模环节不能省略
很多厂家省掉试模直接发货,客户收到模具上机才发现缺陷,来回返修耗时耗力。试模可以一次性验证尺寸、排气、壁厚、开合问题,提前规避生产风险。
三、模具交付后使用注意要点
1. 生产前清理内腔,检查排气孔是否通畅;
2. 钢模做好防锈,铝模避免硬物磕碰划伤型腔;
3. 定期清理排气孔内残留粉料,防止堵塞;
4. 避免骤冷骤热操作,减少模具形变风险。