滚塑铝模和钢模怎么选?滚塑模具选型指南
发布日期:2026-10-27 作者: 点击:
滚塑铝模 VS 钢模选型指南
先一句话结论:**外观好、曲面复杂、要控壁厚、想缩短生产周期 → 优先铸铝模;形状简单、大件、预算紧、对表面要求一般、长期超大批量 → 选钢板钢模(碳钢 / 不锈钢)**
备注:滚塑行业说的钢模大多是**钢板焊接敲制**(不是机加工模具钢);铝模分**铸铝模(主流)、铝板拼焊铝模**,两者差别很大。
一、核心参数对比
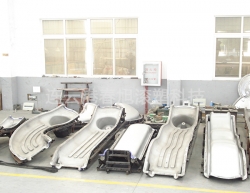
✅ 铸铝模(ZL101A 铸铝,CNC 机加工)
- **导热**:导热系数高,升温、冷却均匀,**单模周期短**,壁厚更稳定,不容易局部过烧、缺料
- **表面 & 细节**:CNC 铣削,可做精细纹理、logo、复杂曲面、圆角、凹凸结构;产品外表光洁,少打磨,适合外观件
- **重量**:同等尺寸比钢模轻,滚塑机臂负载压力小,换模省力
- **开模成本**:前期开模价偏高,需要先做木模 / 泡沫模翻铸;改模方便,补焊、打磨容易
- **寿命**:常规 5000–8000 模次;铝质地偏软,频繁脱模、硬摩擦容易磕伤、压痕,需要细心保护、定期抛光
- **缺点**:价格贵、怕磕碰、长期高温循环下容易出现气孔、渗料;大件铸铝模成本会很高
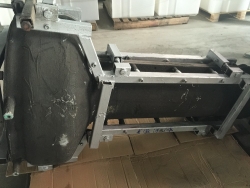
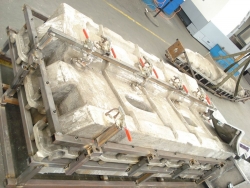
✅ 钢板钢模(碳钢钢板敲制 / 焊接,俗称铁模)
- **导热**:导热系数低于铝,但模壳薄;温度均匀性差,边角容易过热,**周期更长,能耗更高**,壁厚一致性弱于铝模
- **表面 & 细节**:人工敲打成型,曲面、尖角、浮雕、精细 logo 很难做;产品表面容易有敲打痕、焊缝痕迹,外观普通,后期打磨量大
- **重量**:薄壳,但大型模具整体刚性强,抗变形;很重,对设备承重要求高
- **开模成本**:简单大件性价比较高,**不用翻砂铸模,直接放样敲板**,前期投入低,交期快(简单水箱、浮筒、方舱外壳)
- **寿命**:耐磨、抗冲击,正常维护 8000–10000 次以上;碳钢容易生锈,需要做好防锈、喷涂;有腐蚀、食品场景选不锈钢板模
- **缺点**:改模麻烦,焊接变形大;外观上限低;批量大时,多出来的电费、人工打磨成本会慢慢吃掉前期省下来的模具费
不锈钢钢模:防锈、、海水环境;导热更差,周期更长,价格更高
二、按 5 个维度快速选型
1. 产品外观与精度要求
- 要光滑外表、皮纹、logo、复杂流线曲面(皮划艇、保温箱、游乐设施、装饰外壳)→ **铸铝模**
- 外观要求低、只要求不漏、结构简单(方形水箱、浮筒、化工储罐、简单防护壳)→ **钢模**
2. 产量规划
- 中小批量、新品试产、款式经常改、要快速迭代:**铸铝模**,改模成本低,周期短,试错友好
- 长期稳定大单、单一简单款、几万件持续生产:优先核算综合成本;如果是简单大件,**钢模**前期投入优势明显;如果是外观件,即使量大,依然铝模更划算
3. 产品大小
- 中小型、异形、多曲面:铸铝模主流
- 超大件(4m 以上、大型储罐、船体):很多厂家优先钢板模,因为大件铸铝模具造价高、铸造难度大、容易有气孔缺陷
4. 滚塑设备与工况
- 设备臂负载有限、多模轮换、频繁换款:铝模更轻,优势大
- 单模长期固定在一台炉子、不怕重、不频繁拆装:钢模没问题
5. 物料与使用环境
- LLDPE 普通粉料、常规产品:两者都可以
- 、水产、沿海高盐雾:优先**不锈钢板模**或者表面硬质阳极 + 喷涂的铝模(普通铝模不适合食品接触)
- 厚壁制品、交联 PE:铝模温控更均匀,更容易控制交联质量
三、常见典型产品
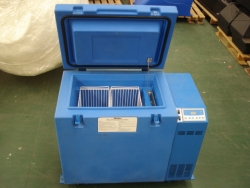
✅ 选铸铝模:保温箱、皮划艇、儿童游乐件、工具箱、带纹理 / LOGO 外壳、复杂异形壳体、壁厚要求严格的产品
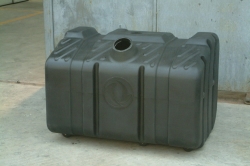
✅ 选钢板钢模:大型方形水箱、浮筒、隔离墩、简易方舱外壳、大型化工桶、内部工装件、外观不做要求的结构件
四、容易踩坑的关键点
1. 不要只比模具报价!**钢模便宜,但单件生产周期更长、打磨返工多、电费更高**,量大了综合成本可能反超铝模
2. 铝板模≠铸铝模:铝板拼焊铝模价格介于铸铝和钢模之间,表面焊缝明显,细节一般,适合折中方案
3. 铝模怕硬物撞击、脱模撬棍硬顶,管理不好几千次就伤痕累累;钢模不怕磕碰,但是锈点很难处理
4. 滚塑模具的壁厚设计很关键:铸铝一般 8–12mm;钢板模 2.5–3.5mm 薄壳,两者加热逻辑不一样,不能直接照搬工艺参数