滚塑模具基础知识:材质、工艺与制作要点
发布日期:2026-09-22 作者: 点击:
滚塑模具基础知识:材质、工艺与制作要点
滚塑模具是滚塑成型的核心载体,模具的材质选择、加工工艺、制作细节,直接决定滚塑产品的外观质量、尺寸精度、生产周期以及模具使用寿命。不同于注塑模具高压成型,滚塑属于低压成型,模具不需要承受巨大锁模压力,但对导热性能、结构强度、表面处理、开合结构有着特殊要求。
一、滚塑模具主流材质对比
滚塑模具常用材质主要分为铸铝模、钢板焊接钢模、铸铁模,少数简易样品会使用玻璃钢模具。
1. 铸铝模具**
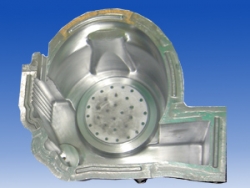
铸铝模分为砂铸铝、精铸铝,是目前市场应用广的滚塑模具。
优势:导热性能,加热冷却速度快,生产效率高;重量较轻,模具搬运、拆装方便;表面可以做抛光、喷砂等多种表面处理,产品成型外观好;耐腐蚀,不易生锈。
劣势:材料硬度偏低,抗磕碰磨损能力一般;大型铸铝模具铸造成本偏高。
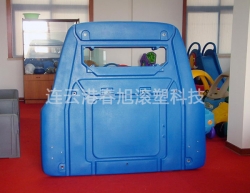
适用:中小型制品、外观要求高、批量中等、需要频繁换产的产品,水箱、周转箱、游乐设施外壳等。
2. 钢板焊接钢模**
采用钢板切割焊接成型,是性价比很高的滚塑模具。
优势:机械强度高,耐撞击、耐磨,模具使用寿命长;大尺寸模具制作成本优势明显,适合大型滚塑件。
劣势:导热性能差,加热冷却耗时久,生产周期更长;容易生锈,需要做好防锈处理;模具自重很大,对设备承重要求高。
适用:大型储罐、工程设备外壳,大批量生产,对生产效率要求不高的工况。
3. 铸铁模具**
强度高,壁厚大,热容量大。
优势:结实耐用,形变概率小。
劣势:重量巨大,导热差,升温降温慢,能耗高,现在使用越来越少。
适用:较少,多用于特定超大批量的厚重滚塑产品。
4. 玻璃钢模具**
属于简易模具。
优势:制作周期短、成本低。
劣势:不耐高温,寿命很短,导热差。
适用:仅用于小批量打样、样品验证,不适合量产。
选型小结:看重效率和外观优先选铝模;做大件、追求经久耐用优先考虑钢模;打样验证可临时用玻璃钢模,不建议量产使用。
二、滚塑模具加工工艺
滚塑低压成型,模具加工逻辑和注塑模完全不一样,不需要复杂的型腔铣削,在于腔体成型、焊接、加强、导热、排气。
1. **图纸设计阶段**
根据产品图纸放收缩余量,滚塑塑料冷却会发生收缩,需要预留收缩率;规划分模线位置,分模线尽量放在产品非外观面;设计加强筋、吊耳、合模锁紧机构;预留排气孔,排气是滚塑模具不可缺少的设计。
2. **型腔成型**
- 铝模:开模铸造,砂铸或者精铸,铸造出模具基础型腔毛坯。
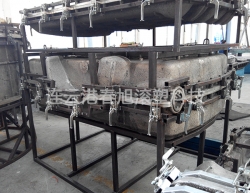
- 钢模:钢板下料,折弯、分片焊接拼出型腔。
3. **结构加强处理**
模具外部焊接加强框架、加强筋。滚塑模具虽然不受内压,但反复高温加热,容易受热变形,外部加强框架是防止模具变形的关键步骤,很多低价模具省略加强结构,生产几次就鼓包变形。
4. **打磨与焊接修整**
焊缝打磨平整,型腔内部不能有焊渣、毛刺,毛刺会直接复刻到塑料产品上,造成产品飞边、毛刺缺陷。
5. **表面处理**
内部型腔做喷砂、抛光、纹理复刻。想要哑光产品做喷砂;光亮产品做镜面抛光;需要皮纹花纹,做皮纹转印处理。
6. **配件装配**
安装合页、锁扣、吊耳、排气嘴;大型模具还要加装测温接口。排气孔需要通畅,生产过程中平衡模具内外气压,防止鼓包、吸瘪。
7. **试模校验**
模具完工后上机试滚塑,核对产品尺寸,查看分模线飞边、表面缺陷,再回厂修模调整。
三、滚塑模具核心制作要点
1. 收缩率预留不可忽视
PE 是滚塑常用原料,收缩率一般 2‑3%,设计模具型腔需要放大对应尺寸。收缩预留不合理,成品尺寸偏大或者偏小,模具很难二次修改。
2. 排气设计重中之重
很多新手忽略排气。滚塑加热时内部空气受热膨胀,冷却时内部负压,排气孔位置、大小要合理。排气不畅会出现产品鼓泡、凹陷、把模具吸瘪变形。
3. 分模位置合理规划
分模线尽量避开外观面,分模面加工平整贴合,锁扣力度均匀,不然会出现严重飞边,后续修边工作量大。多瓣模具要保证各模块对位精度。
4. 加强框架不能省
模具长期在高温环境循环工作,没有足够外部加强结构,型腔受热变形,直接报废。尤其大型滚塑模具,框架结构是成本的一部分,一味压价容易偷工减料。
5. 导热兼顾效率
铝模优势就是导热快;钢模想要改善导热,可以在外部增加导热翅片。模具壁厚均匀,避免局部厚薄悬殊,不然产品厚薄不均,出现局部缺料。
6. 型腔表面质量
模具内壁是什么样子,滚塑出来产品就是什么样子。型腔内部焊点、划痕、颗粒杂质,都会复制到制品表面。加工时内腔清洁打磨到位。
7. 开合机构实用可靠
合页、锁扣要耐高温,反复开合不易损坏,拆装方便,影响工厂实际生产操作效率。
四、滚塑模具日常使用小提示
模具不是做完就一劳永逸。生产过程定期清理型腔残留塑料;避免硬物撞击型腔表面;钢模做好防锈;定期检查排气孔有没有粉料堵塞,做好维护,能够有效延长模具使用寿命。